




Kaynaklı Çelik Boru
Profesyonel Kaynaklı Çelik Boru Tedarikçiniz
Gnee Steel Group, çelik levha, rulo, profil, dış mekan peyzaj tasarımı ve işleme dahil olmak üzere tedarik zinciriyle entegre bir kuruluştur. Ürünler şunlardır: API 5L Hat Borusu, Dikişsiz Çelik Boru, Kaynaklı Çelik Boru, OCTG, Paslanmaz Çelik Boru, Kaplamalı Çelik Boru, Galvanizli Çelik Boru, Boru Bağlantı Parçaları.
Neden Bizi Seçmelisiniz?
Zengin Deneyim
Gnee Steel Group 2008 yılında kurulmuş olup, çelik üretiminde 18 yıllık deneyime sahiptir.
Geniş Ürün Yelpazesi
Şirketin ana ürünleri arasında paslanmaz çelik borular, paslanmaz çelik levhalar, paslanmaz çelik boru bağlantı parçaları, dubleks paslanmaz çelik, nikel bazlı alaşımlar vb. yer almaktadır.
Geniş Pazar
Şirketin ürünleri, 15 gemi inşa şirketi, 143 mühendislik proje şirketi ve 23 kazan makine üreticisi dahil olmak üzere toplam 800'den fazla küresel kooperatif kuruluşuyla dünya çapında 160'tan fazla ülkeye ihraç edilmektedir.
Kalite Garantili
Gnee, yüksek kaliteli hammaddeleri dikkatle seçen sıkı bir satın alma ve kalite kontrol ekibine sahiptir; gelişmiş bir bilim ve teknoloji ekibi, üretimi iyileştirir ve müşteriler için maliyetleri azaltır; Mükemmel bir tasarım ve işleme ekibi mükemmellik için çabalıyor.


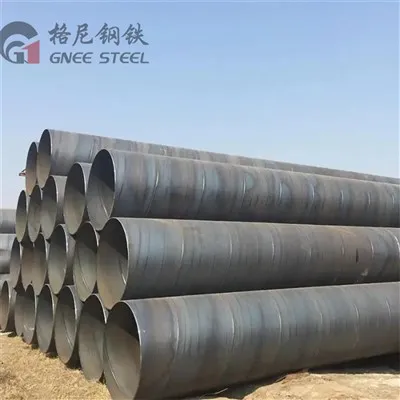


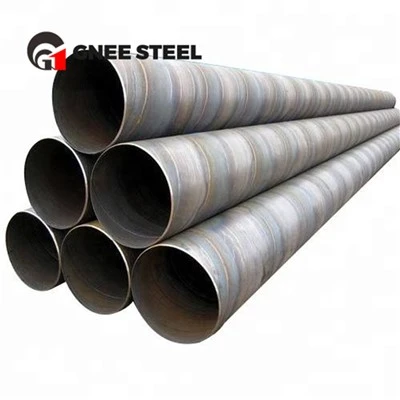


Kaynaklı Çelik Boruya Kısa Giriş
Kaynaklı çelik boru, düz çelik levha veya çelik şerit kullanılarak oluşturulur ve üretim süreci, gövdesinde bir dikişle sonuçlanır. Spesifik olarak, kaynaklı çelik boru üretildiğinde, bir çelik levha veya şerit bükülür ve ardından dairesel, geleneksel bir boru şekline veya kare şekline kaynak yapılır.
Kaynaklı Çelik Borunun Avantajları Nelerdir?
Yüksek Mukavemet ve Dayanıklılık
Kaynaklı borular, yüksek mukavemet ve dayanıklılık sağlamak için sıkı kalite kontrol ve test prosedürleriyle işlenen ve kaynak yapılan yüksek kaliteli çelik malzemelerden yapılmıştır. Bu onları uzun mesafeli taşımaya ve zorlu ortamlara uygun hale getirir.
Korozyon Direnci
Kaynaklı borular genellikle mükemmel korozyon direnci özelliklerine sahip östenitik paslanmaz çelikten yapılır. Bu, onları petrol ve gaz boru hatları gibi korozyonun endişe verici olduğu ortamlarda kullanıma uygun hale getirir.
Kolay Kurulum ve Bakım
Standartlaştırılmış tasarım ve üretim süreçleri nedeniyle kaynaklı boruların kurulumu ve bakımı kolaydır. Standart bağlantı parçaları ve konektörler kullanılarak kolayca takılıp çıkarılabilirler, bu da onları hızlı onarım ve bakıma uygun hale getirir.
Uzun Hizmet Ömrü
Kaynaklı borular genellikle bakım maliyetlerini azaltabilen ve arıza süresini en aza indirebilen, uzun hizmet ömrüne sahip yüksek kaliteli çelik malzemelerden yapılır.
Güvenlik ve Güvenilirlik
Kaynaklı borular, güvenilir kaynak teknolojisi ve kalite kontrol önlemleri nedeniyle güvenilir ve emniyetlidir. Bu, boru hattı arızası veya sızıntı riskini azaltarak petrol ve gazın güvenli ve güvenilir bir şekilde taşınmasını sağlar.
Kaynaklı Çelik Boru Çeşitleri
Yüksek Frekans Kaynaklı Çelik Boru
Kaynak kalitesinin tahribatsız testlerinin sıkı kontrolü yoluyla çevrimiçi olarak uygun şekilde kalibre edilmiş, kaynak aleti tarafından üretilen, eşit kalınlıkta, iç ve dış çapaklara sahip boru şeklinde bir yapı. Yüksek düzeyde otomasyon ve düşük üretim maliyetleri sunar. Bununla birlikte, tipik olarak nispeten ince bir duvar kalınlığına ve küçük bir çapa sahiptir; genellikle 12 mm'lik bir duvar kalınlığını ve 610 mm'lik bir çapı aşmaz. Bu, onu özellikle çelik boru kafes yapılarının üretimi için uygun kılar.
LSAW Boru
Bu tip, statik koşullar altında kaynak yapılmasını içerir ve bu da çok düşük hata olasılığı olan kısa kaynaklarla yüksek kaynak kalitesi sağlar. Tam boy çelik boru yapısının genişletilmesiyle, çok çeşitli boru et kalınlıkları ve çap aralıklarıyla hassas boyutlandırma elde edilir. Çap aralığı 406-1829 mm'ye, duvar kalınlığı ise 6,0-60 mm'ye kadar uzanır. LSAW boruları dikişsiz çeliğe kıyasla yüksek derecede otomasyon ve daha düşük üretim maliyetleri sunar. Yaygın olarak binalar, köprüler, barajlar, açık deniz platformları, çelik taşıyıcı kolonlar, geniş açıklıklı yapılar ve ayrıca elektrik kulesi direk yapılarının rüzgar ve sismik gereksinimlerini karşılamak için kullanılırlar.
Spiral Tozaltı Kaynaklı Boru
Bu tür borulardaki spiral kaynak hattı dağılımı, özellikle dinamik kaynak koşulları altında kaynağın soğumasına ve katılaşmasına izin vererek potansiyel olarak kaynakta sıcak çatlamaya yol açan uzun kaynaklara neden olur. Kaynak çatlağının yönü tipik olarak çelik borunun eksenine belirli bir açıda, genellikle 30-70 derece arasında paraleldir. Bu açı, kesme kopma açısı ile aynı hizada olup, LSAW boru kaynak konumlarına kıyasla daha iyi bükülme, çekme, basınç ve burulma performansı sağlar. Spiral tozaltı kaynaklı borular, inşaat süreci kısıtlamaları nedeniyle sırt sırtı dikişlerine ve belirgin balık etkilerine sahip olma eğilimindedir. Ayrıca, kesişen hat borusu kaynaklarında ve spiral kaynaklı ana düğümlerin parçalı spiral dikişlerinde, bileşenlerin güvenlik performansını zayıflatan önemli bir kaynak gerilimi vardır. Bu nedenle, özellikle çelik spiral tozaltı kaynaklı boruların tavsiye edilmediği önemli durumlarda, kaynak kalitesini sağlamak için spiral kaynaklı kaynakların tahribatsız muayenesine yönelik çabaların güçlendirilmesi esastır.
Kaynaklı Çelik Borunun Kullanım Alanları
İletim Boru Hatları
Kaynaklı çelik borular, özellikle kentsel gaz ve su tedarik sistemlerinde petrol, doğal gaz, kömür gazı ve su gibi akışkanların taşınmasında yaygın olarak kullanılmaktadır.
Yapısal Borular
Kaynaklı çelik borular bina yapılarında, köprülerde, çelik çerçevelerde, desteklerde ve diğer mühendislik alanlarında kullanılmaktadır. İyi yük taşıma kapasitesine ve deprem direncine sahiptirler.
Makine İmalatı
Kaynaklı çelik borular şaftlar, braketler, konveyör makaraları vb. gibi çeşitli mekanik parçaların imalatında kullanılabilir.
Petrol ve Gaz Sondajı
Kaynaklı çelik borular, petrol ve gaz sondajı ve sondaj boruları, muhafaza vb. gibi petrol üretim ekipmanlarının imalatında kullanılabilir.
Kule İmalatı
Yayın ve iletişim kulelerinin imalatında kaynaklı çelik borular kullanılmaktadır.
Sera
Kaynaklı çelik borular, daha düşük maliyetleri ve daha iyi dayanıklılıkları nedeniyle sıklıkla sera destekleri yapmak için kullanılır.
Bisiklet ve Motosiklet İmalatı
Bisiklet ve motosiklet çerçevelerinin yapımında kaynaklı çelik borular kullanılır.
Mobilya İmalatı
Kaynaklı çelik borular, karyola, kitaplık, sandalye vb. çeşitli mobilyaların üretiminde kullanılabilir.
Petrol ve Gaz Endüstrisi
Petrol ve gaz endüstrisinde, ham petrol, doğal gaz ve rafine edilmiş petrol ürünlerinin taşınmasında kaynaklı borular yaygın olarak kullanılmaktadır. Boruların yüksek basınçlara ve aşındırıcı maddelere dayanma yeteneği, onları açık deniz ve kara boru hatları için vazgeçilmez kılmaktadır.
İnşaat ve Altyapı Projeleri
Kaynaklı borular, yapısal destek, yer altı hizmet sistemleri ve su tedarik ağları için kullanıldıkları inşaat ve altyapı projelerinde kritik bir rol oynamaktadır. Boruların sağlamlığı ve dayanıklılığı binaların ve altyapıların bütünlüğünü ve güvenliğini sağlar.
Su Temini ve Kanalizasyon Sistemleri
Kaynaklı borular, korozyona dayanıklılıkları ve sızdırmaz bağlantıları nedeniyle su temini ve kanalizasyon sistemlerinde yaygın olarak kullanılmaktadır. Su ve atık suyun verimli akışını sağlayarak genel halk sağlığına ve çevre refahına katkıda bulunurlar.
Enerji Üretim Tesisleri
Termik, nükleer veya yenilenebilir enerji üretim tesisleri, soğutma sistemleri ve buhar dağıtımı için genellikle kaynaklı borulara güvenir. Boruların yüksek sıcaklıklara ve basınçlara dayanabilme yeteneği, enerji santrallerinin güvenilir çalışması için çok önemlidir.
Otomotiv ve Ulaştırma Sektörü
Otomotiv ve ulaşım sektöründe kaynaklı borular egzoz sistemlerinde, şasi bileşenlerinde ve yakıt dağıtım sistemlerinde uygulama alanı bulmaktadır. Boruların çok yönlülüğü ve özelleştirilebilirliği bu sektörün farklı ihtiyaçlarını karşılamaktadır.
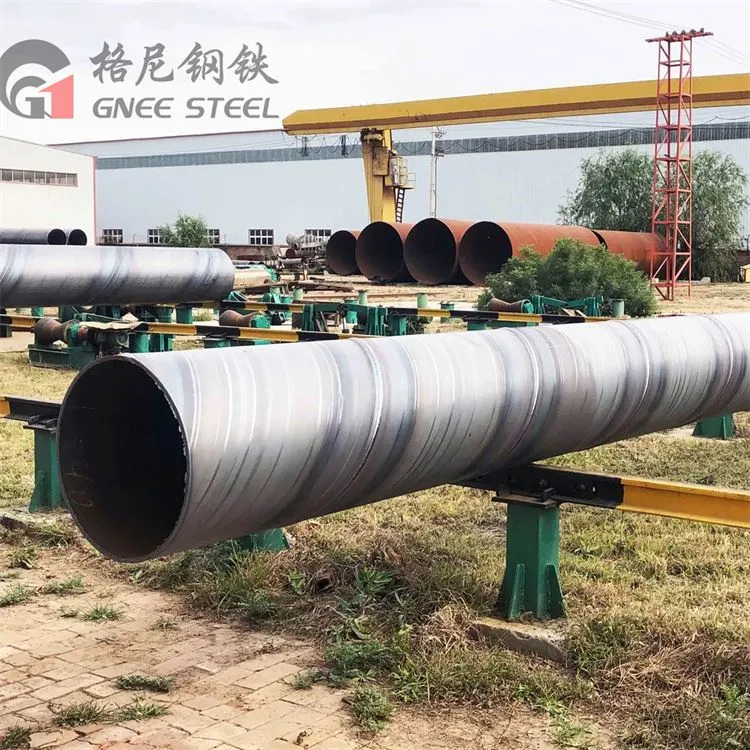
Kaynaklı Çelik Boru Süreci
Kesme
Plazma veya kesme gazları kullanılarak yakma masasında tek bir düz çelik levha kesilir. Bu plaka, nihai ürünü oluşturacak her bir kutu için gerekli genişlik ve uzunluğa göre kesilir.
Eğim verme
Plaka kesildikten sonra, plaka kenarlarının pahlandığı ve kaynağa hazırlandığı kaynak ağzı açma istasyonuna aktarılır.
Bükme
Eğim verme işleminden sonra plaka bükme merdanelerine aktarılır.
Kaynak
Kutu daha sonra uzunlamasına kaynak (Uzun Dikiş) için hazırlanır. Bu işlem sırasında iki plaka arasındaki dikiş hem içten hem de dıştan kaynaklanır.
Çevresel Kaynak
Üretim sürecinin bu son adımında, belirli uzunluklar için müşteri gereksinimlerine göre kutular tozaltı ark kaynağı (SAW) işlemi kullanılarak bir araya getirilir.
Kalite Kontrol
Kaynak tamamlandıktan sonra, bitmiş boru Kalite Kontrol (QC) tarafından görsel olarak incelenir ve gerekirse kaynağın hatasız olduğundan emin olmak için Ultrasonik (UT) test yapılır.
Bitmiş Boru
Bitmiş boru daha sonra çıkarılır ve teslimata hazır hale gelir.
Fabrikamız
GNEE Steel Group, Çin'in çelik ürünlerine yönelik profesyonel tek elden tedarik zinciri kuruluşudur.


Sertifikamız
Paslanmaz çelik boru üretim teknolojisi dünya ortalama teknik seviyesine ulaşmıştır. Onlarca proje şirketi tarafından tanındı ve Asya'da yıldız bir kuruluş haline geldi.

Bize Ulaşın
Sıkça Sorulan Sorular
S: Kaynaklı Çelik Boru nasıl yapılır?
Dikdörtgen levhalar, uzun kenarları birbirine doğru kıvrılarak bir silindir oluşturan bir haddeleme makinesinden beslenir. ERW işleminde kenarların arasından yüksek frekanslı elektrik akımı geçirilerek bunların erimesine ve birbirine kaynaşmasına neden olur.
ERW borunun bir avantajı, hiçbir füzyon metalinin kullanılmaması ve kaynak dikişinin görülememesi veya hissedilememesidir. Bu, uygulamaya bağlı olarak daha sonra ortadan kaldırılması gereken bariz bir kaynak dikişini geride bırakan çift tozaltı ark kaynağına (DSAW) karşıdır.
Kaynaklı boru üretim teknikleri yıllar geçtikçe gelişmiştir. Belki de en önemli ilerleme kaynak için yüksek frekanslı elektrik akımlarına geçiş olmuştur. 1970'lerden önce düşük frekanslı akım kullanılıyordu. Düşük frekanslı ERW'den üretilen kaynak dikişleri korozyona ve dikiş arızasına daha yatkındı.
Çoğu kaynaklı boru tipi imalattan sonra ısıl işlem gerektirir.
S: Kaynaklı Çelik Boru döşerken nelere dikkat etmelisiniz?
Kaynak malzemelerinin nitelikli olup olmadığını ve yönetmeliklere uygun olarak depolanıp depolanmadığını kontrol edin. Kaynak malzemesinin yüzeyinde pas olup olmadığına dikkat edin. Çelik boru paslanmış veya küflenmişse çalışmaz.
Kaynak alanının temizliği iyi yönetilmeli, kaynak alanı temiz ve tozsuz tutulmalı, su, yağ, pas ve diğer kirler bulunmamalı, kaynağın dış kusurları önlenmelidir.
Kaynak yöntemini seçin, önce kaynağı test etmeye çalışın ve ardından kaynak prensibini uygulayın. Kaynak telinin yanlış kullanımından kaynaklanan kaynak kalitesi kazalarını önlemek için.
Ön kaynak yapmadan önce oluk boyutuna bakın. Boşluk, küt kenar vb.nin proses gereksinimlerini karşılayıp karşılamadığını kontrol etmeye dikkat edin.
Kaynakçılar, kaynak işini onarırken, bağlantı yerlerinin işlenip işlenmediğini görmek için önce cürufu temizlemelidir. Oluk üzerinde yağ, pas ve başka kir olmamalıdır.
S: Kaynaklı Çelik Boru Nedir?
S: Kaynaklı Çelik Borunun süreçleri nelerdir?
Yüksek frekanslı akımın yüzey etkisinden ve yakınlık etkisinden yararlanılarak çelik kütük şeridin kenarı hızla erimiş duruma ısıtılır. Erimiş metal daha sonra kaynak yapmak için sıkma silindiri tarafından sıkıştırılır ve preslenir.
Tozaltı ark kaynağı:
Kaynak yöntemi akı kapsamını içerir. Kaynak metali havuzu, akı kaplamanın koruması altında bir kaynak halinde katılaşır, akı eriyik katmanı, kaynağın dış yüzeyi üzerinde bir cüruf kabuğu oluşturmak üzere soğur.
Tungsten inert gaz kaynağı (TIG):
Tungsten inert gaz korumalı kaynak, elektrot olarak saf tungsten veya aktifleştirilmiş tungsten (toryum tungsten, seryum tungsten vb. gibi) kullanır. Bu yöntem, inert gaz koruması altında sıcakta eriyen ana metal ile dolgu teli arasında üretilen tungsten ark kaynak elektrotlarının kullanılmasını içerir.
Eriyen inert gaz kaynağı (GMAW):
Proses, inert gaz kaynağı için kaynak telinin elektrot olarak kullanılmasını içerir.
CO2 gazı korumalı kaynak:
CO2 gazı korumalı kaynak, ark kaynağı için %99,8 CO2'den daha yüksek saflığa sahip koruyucu bir gaz kullanır.
Karışık gaz kaynağı:
Bu yöntem, gaz korumalı kaynak için koruyucu gaz olarak iki veya daha fazla gazın belirli bir oranda kullanılmasını içerir. TIG kaynağında koruyucu gaz olarak argon yaygın olarak kullanılır.
Nabız TIG:
Darbeli TIG, baz akımı kullanarak iyonizasyon kanalının ana arkının korunmasını ve erimiş metali eritmek ve argon arkı kaynağının geçişini kontrol etmek için aynı polaritede yüksek tepe akımının periyodik olarak uygulanmasını içerir.
Plazma ark kaynağı:
Su soğutma nozulunun ark üzerindeki sınırlayıcı etkisi sayesinde kaynak için daha yüksek enerji yoğunluğuna sahip bir plazma arkı kullanılır.
Sıcak lehimleme:
Bu kaynak işleminde, sert lehim dolgu metali olarak erime noktası ana metalden daha düşük olan bir metal malzeme kullanılır. Kaynak ve sert lehim dolgu metali, dolgu metalinin erime noktasından daha yüksek ve ana metalin erime noktasından daha düşük bir sıcaklığa ısıtılır. Bu, ana metalin sert lehim dolgu metali ile ıslatılmasına, boşluğun doldurulmasına ve ana malzeme ile karşılıklı difüzyona olanak tanıyarak sert lehim bağlantı yöntemini ortaya çıkarır. İndüksiyonla sert lehimlemede yaygın olarak kompozit sert lehimleme yöntemi kullanılır.
S: Hangi tür Kaynaklı Çelik Boru ayrılabilir?
Düz dikiş kaynaklı çelik boru, çelik levhaların veya bobinlerin kenarlarının birleştirilmesi ve ardından bunların düz bir çizgi boyunca kaynaklanmasıyla yapılan bir çelik borudur. Bu tür çelik borular iyi bir mukavemete ve düşük üretim maliyetine sahiptir, ancak mukavemeti aynı spesifikasyona sahip spiral kaynaklı çelik borulardan biraz daha düşüktür.
Spiral kaynaklı boru (SSAW)
Spiral kaynaklı boru, şerit çeliğin bir silindire haddelenmesi ve spiral yönde kaynaklanmasıyla oluşturulan çelik bir borudur. Bu tür çelik boruların mukavemeti daha yüksektir ancak üretim maliyeti biraz daha yüksektir.
S: Dikişsiz çelik boru ile Kaynaklı Çelik Boru arasındaki fark nedir?
A. Dikişsiz çelik boru: Yüzeyinde dikiş olmayan, tek parça metalden yapılmış çelik boru.
B. Kaynaklı çelik borular: bükülen ve yuvarlak veya kare şekillerde deforme edilen ve daha sonra yüzeyinde dikişler bulunan çelik borulara kaynak yapılan çelik şeritler veya çelik levhalar.
Özellikleri Farklıdır
A. Dikişsiz çelik boru: maksimum çap 650 mm ve minimum çap 0,3 mm'dir. Farklı kullanımlara göre kalın cidarlı borular ve ince cidarlı borular bulunmaktadır.
B. Kaynaklı çelik borular: T kaynaklı çelik borular, Ni içerdiklerinde asidik ortamlarda güçlü korozyon direncine sahiptir. Sülfürik asit veya hidroklorik asit içeren ortamlarda T kaynaklı çelik borulardaki Ni içeriği ne kadar yüksek olursa korozyon direnci de o kadar güçlü olur. Normal şartlarda T kaynaklı çelik boruya yalnızca Cr eklenmesi korozyonu önleyebilir.
Rol Farklı
A. Dikişsiz çelik borular: Dikişsiz çelik borular esas olarak petrol jeolojik sondaj boruları, petrokimya için kırma boruları, kazan boruları, yatak boruları ve otomobiller, traktörler ve havacılık için yüksek hassasiyetli yapısal çelik borular olarak kullanılır.
B. Kaynaklı çelik borular: Petrol sondajı ve makine imalatında vb. elektrik kaynaklı çelik borular kullanılır; fırın kaynaklı borular su gazı boruları olarak kullanılabilir ve yüksek basınçlı petrol ve gaz taşımacılığı için büyük çaplı uzunlamasına kaynaklı borular kullanılır; Spiral kaynaklı borular petrol ve gaz taşımacılığı, boru kazıkları, köprü ayakları vb. için kullanılır.
S: Kaynaklı Çelik Borunun sınıflandırma yöntemleri nelerdir?
Elektrik kaynaklı çelik boru: Petrol sondajı ve makine imalatında kullanılır.
Fırın kaynaklı borular: su gazı boruları vb. olarak kullanılabilir; büyük çaplı uzunlamasına kaynaklı borular, yüksek basınçlı petrol ve gaz taşımacılığı vb. için kullanılır; Spiral kaynaklı borular petrol ve gaz taşımacılığı, boru kazıkları, köprü ayakları vb. için kullanılır.
Kaynak şekline göre düz dikişli kaynaklı boru ve spiral kaynaklı boruya ayrılabilir.
Boyuna kaynaklı boru: Üretim süreci basittir, üretim verimliliği yüksektir, maliyeti düşüktür ve geliştirme hızlıdır.
Spiral kaynaklı boru: Mukavemet genellikle düz dikiş kaynaklı borulardan daha yüksektir. Daha büyük boru çaplarına sahip kaynaklı borular üretmek için daha dar bir ham parça kullanılabilir ve aynı genişliğe sahip bir kütük, farklı boru çaplarına sahip kaynaklı borular üretmek için de kullanılabilir. Ancak aynı uzunluktaki düz dikişli boruyla karşılaştırıldığında kaynak uzunluğu %30-100 oranında artar ve üretim hızı daha düşüktür. Bu nedenle, daha küçük çaplı kaynaklı boruların çoğu düz dikiş kaynağını benimser ve büyük çaplı kaynaklı borular çoğunlukla spiral kaynağı kullanır.
Amaca göre genel kaynaklı boru, galvanizli kaynaklı boru, oksijen üflemeli kaynaklı boru, tel kasa, metrik kaynaklı boru, makaralı boru, derin kuyu pompa borusu, otomobil borusu, trafo borusu, elektrik kaynaklı ince cidarlı boru, elektrik kaynaklı özel şekilli boru ve spiral kaynaklı boruya ayrılmıştır.
Ucun şekline göre yuvarlak kaynaklı boru ve özel şekilli (kare, düz vb.) kaynaklı boru olarak ikiye ayrılır.
Diğer Kategoriler
GB/T3091-1993 (Düşük basınçlı sıvı aktarımı için galvanizli kaynaklı çelik boru). Esas olarak su, gaz, hava, yağ taşımak, sıcak su veya buhar ısıtmak ve diğer genellikle düşük basınçlı sıvıları ve diğer amaçları taşımak için kullanılır. Temsili malzemesi Q235A kalite çeliktir.
GB/T3092-1993 (Düşük basınçlı sıvı aktarımı için galvanizli kaynaklı çelik boru). Esas olarak su, gaz, hava, yağ, sıcak su veya buharın ısıtılması ve diğer genel olarak düşük basınçlı sıvıların taşınması ve diğer amaçlar için kullanılır. Temsili malzemesi Q235A kalite çeliktir.
GB/T14291-1992 (Madencilik sıvısının taşınması için kaynaklı çelik boru). Esas olarak maden basıncı, drenaj ve şaft gazı tahliyesi için düz dikiş kaynaklı çelik borularda kullanılır. Temsili malzemesi Q235A, B Sınıfı çeliktir. GB/T14980-1994 (Düşük basınçlı sıvı aktarımı için büyük çaplı elektrik kaynaklı çelik boru). Esas olarak su, kanalizasyon, gaz, hava, ısıtma buharı gibi düşük basınçlı sıvıları taşımak ve diğer amaçlar için kullanılır. Temsili malzemesi Q235A kalite çeliktir.
GB/T12770-1991 (mekanik yapı için paslanmaz çelik kaynaklı çelik boru). Esas olarak makine, otomobil, bisiklet, mobilya, otel ve restoran dekorasyonunda ve diğer mekanik parçalarda ve yapısal parçalarda kullanılır. Temsili malzemeleri 0Cr13, 1Cr17, 00Cr19Ni11, 1Cr18Ni9, 0Cr18Ni11Nb vb.'dir.
GB/T12771-1991 (Sıvı taşınması için paslanmaz çelik kaynaklı çelik boru). Esas olarak düşük basınçlı aşındırıcı ortamların taşınmasında kullanılır. Temsili malzemeler 0Cr13, 0Cr19Ni9, 00Cr19Ni11, 00Cr17, 0Cr18Ni11Nb, 0017Cr17Ni14Mo2 vb.'dir.
S: SAW çelik boru nedir?
Yüksek kaliteli tozaltı ark kaynağı, yüksek üretim verimliliği, ark ve duman, tozaltı kaynaklı borunun birkaç özelliği, basınçlı kaplarda, boru imalatında, kirişlerde, düşük basınçlı sıvıda, çelik işlerinde yaygın olarak kullanılmaktadır.
LSAW çelik boru (Boyuna tozaltı kaynaklı çelik boru)
Boyuna tozaltı çelik boru, çelik borunun uzunlamasına yönüne paralel kaynak dikişi olan bir çelik borudur. Kıvrılmış ve kaynaklanmış sıcak haddelenmiş veya soğuk haddelenmiş çelik levhalardan veya çelik şeritlerden yapılır. Düz dikiş kaynaklı borunun üretim süreci basittir, üretim verimliliği yüksektir, maliyeti düşüktür ve gelişimi hızlıdır. Düz dikişli çelik borular su temini projelerinde, petrokimya endüstrisinde, kimya endüstrisinde, elektrik endüstrisinde, tarımsal sulamada ve kentsel inşaatlarda yaygın olarak kullanılmaktadır.
SSAW çelik boru (Spiral kaynaklı çelik boru)
Spiral kaynaklı çelik boru, hammadde olarak şerit çelik bobinlerden yapılır, belirli bir spiral açıyla boru boşluklarına yuvarlanır ve daha sonra birbirine kaynaklanır. Büyük çaplar üretmek için dar şerit çelik kullanabilir. çelik boru. Spiral çelik borular esas olarak drenaj ve su temini projelerinde, akışkan sıvı ve katı taşıma boru hatlarında kullanılmaktadır. Kentsel inşaat ve belediye mühendisliğinde yaygın olarak kullanılmaktadır.
Spiral kaynaklı boruların mukavemeti genellikle düz dikiş kaynaklı borulardan daha yüksektir. Daha dar kütüklerden daha büyük çaplı kaynaklı borular üretilebildiği gibi, aynı genişlikteki kütüklerden de farklı çaplarda kaynaklı borular üretilebilmektedir. Ancak aynı uzunluktaki düz dikişli borularla karşılaştırıldığında kaynak uzunluğu %30~100 oranında artar ve üretim hızı daha düşük olur.
S: Kaynaklı çelik boruların şekillendirilme yöntemleri nelerdir?
Kaynaklı çelik borunun tek yarıçaplı şekillendirme yöntemi
Üç adet tek yarıçaplı rulo şekillendirme yöntemi vardır: çevresel bükerek şekillendirme yöntemi, kenar bükerek şekillendirme yöntemi ve merkezi bükerek şekillendirme yöntemi. Tek yarıçaplı şekillendirme yöntemi, geçiş şeklinin tek bir yarıçaptan oluşmasıdır. Şekillendirme makinesinin yatay silindirleri ve dikey silindirleri dönüşümlü olarak düzenlenmiştir. Şerit, yatay silindirler ve dikey silindirler arasından geçer ve düz plaka, yavaş yavaş yuvarlak bir tüp şeklinde bükülür.
Kaynaklı çelik boru çevresel bükme şekillendirme yöntemi
Şerit, tüm genişlik yönünde aynı anda bükülür ve deforme olur ve her çerçevenin bükülme yarıçapı giderek azalır; Bükme oluşturma yöntemi, bükülme yarıçapı değişmeden şeridin kenarından başlar, deformasyon açısını kademeli olarak arttırır ve şerit orta kısmının genişliğini şerit olana kadar azaltır. Çelik yuvarlanır ve kapanır; merkezi bükme şekillendirme yöntemi, şeridin merkezinden başlar ve yuvarlak ve kapalı hale gelinceye kadar sabit bir bükme yarıçapı ile her iki taraftaki kenarlara doğru kademeli olarak genişler.
Kaynaklı çelik boru çift yarıçaplı şekillendirme yöntemi (kapsamlı bükme şekillendirme yöntemi)
Birleşik deformasyon ikiden fazla temel deformasyon yöntemini kullanır, ancak kenar oluşturma yöntemi + çevresel şekillendirme yöntemi yaygın olarak kullanılmaktadır. Boş borunun kenarının ve çevresinin kapsamlı deformasyonuna yönelik şekillendirme yöntemi, çelik şeridin kenarını belirli bir deformasyon açısına bükmek için ekstrüzyon silindirinin delik yarıçapını veya bitmiş borunun yarıçapını kenar bükme yarıçapı olarak kullanır; bu, sonraki her şekillendirme aşamasında temel olarak değişmeden kalır. ve çelik şeridin orta kısmında oluşan bükme, çevresel bükme oluşturma yöntemine göre dağıtılır. Bu yöntemin şekillendirme işlemi stabildir, deformasyon tekdüzedir, kenarın göreceli uzaması küçüktür ve şekillendirme kalitesi iyidir.
Kaynaklı çelik borunun uygulama kapsamı:
Kaynaklı çelik boru ürünleri, kazanlarda, otomobillerde, gemilerde ve binalarda, hafif yapısal kapı ve pencere çelikleri ve mobilyalarında, çeşitli tarım makinelerinde, iskelelerde, tel borularda, yüksek katlı raflarda, konteynerlerde vb. yaygın olarak kullanılmaktadır. Hepsi müşteri gereksinimlerini karşılayabilir ve özel kaynaklı borular müşteri gereksinimlerine göre işlenebilmektedir.
S: Kaynaklı Çelik Borunun Kaynak Boşluğu Nasıl Kontrol Edilir?
1.Kaynak sıcaklığının kontrolü
Kaynak sıcaklığı esas olarak yüksek frekanslı girdap akımı termal gücünden etkilenir. Korelasyon formülüne göre, yüksek frekanslı girdap akımı ısısı esas olarak akım frekansından etkilenir, girdap akımı termal gücü mevcut uyarma frekansının karesiyle orantılıdır ve uyarma frekansı uyarma voltajı, Akım ve kapasitans, endüktans etkileri tarafından uyarılır.
Uyarma frekansı formülü şöyledir:
F=1 / [2π (CL) 1/2]
Burada f-uyarma frekansı (Hz); C-uyarma devresindeki kapasitans (F), kapasitans=yük / voltaj; L-uyarma devresindeki endüktans, endüktans=manyetik akı / akım
Yukarıdaki denklemde, uyarma frekansı, uyarma devresindeki kapasitansla, yani endüktansın kareköküyle ters orantılıdır veya gerilim ve akımın kareköküyle orantılıdır. Döngüdeki kapasitans, endüktans veya voltaj değiştiği sürece akım, uyarma frekansının büyüklüğünü değiştirebilir. Kaynak sıcaklığının amacını kontrol edin. Düşük karbonlu çelik için, 3 ~ 5mm nüfuziyet gereksinimlerini duvar kalınlığını karşılamak için 1250 ~ 1460 derecede kaynak sıcaklığı kontrolü. Ayrıca kaynak hızı ayarlanarak kaynak sıcaklığına da ulaşılabilir.
Giriş ısısı yetersiz olduğunda, ısıtılan kaynağın kenarı kaynak sıcaklığına ulaşmaz, metal yapı katı kalır, erimeden veya nüfuz etmeden oluşur; Giriş ısısı yetersiz olduğunda, ısıtılan kaynağın kenarı kaynak sıcaklığını aşar, yanar veya düşer, böylece kaynakta bir erime deliği oluşur.
2. Ekstrüzyon basıncının kontrolü
Borunun iki kenarı kaynak sıcaklığına ısıtıldıktan sonra, ortak metal tanecikleri sıkı bir kaynak oluşturmak için sıkma silindirinin ekstrüzyonu altında nüfuz eder ve kristalleşir. Ekstrüzyon basıncı çok küçükse, ortak kristallerin sayısı azdır, kaynak metalinin mukavemeti azalır, kuvvet çatlamaya neden olur; ekstrüzyon kuvveti çok büyükse, metalin erimiş hali kaynaktan dışarı sıkılır, kaynak mukavemeti artar ve çok fazla iç ve dış çapak meydana gelir ve hatta kaynak bağlantılarına ve diğer kusurlara yol açar.
3. Yüksek frekanslı indüksiyon bobini konumunun kontrolü
Yüksek frekanslı endüksiyon döngüsü, sıkıştırma silindiri konumuna mümkün olduğunca yakın olmalıdır. İndüksiyon çemberi sıkma silindirinden uzaktaysa etkili ısıtma süresi uzar, ısıdan etkilenen bölge daha geniş olur, kaynak mukavemeti düşer; aksine, kaynağın kenarı yeterince ısıtılmaz ve ekstrüzyon sonrası kalıplama kötü olur.
4. Direncin kontrolü
Direnç, bir veya bir grup boruya ayrılmış manyetik çubuktur, direncin kesit alanı, boru çapının kesit alanının %70'inden az olmamalıdır; rolü, indüksiyon bobini, boru kenarı ve mıknatısın kenarının bir elektromanyetik indüksiyon Döngüsü oluşturmasını sağlamaktır, bu da yakınlık etkilerine neden olur, girdap akımı ısısı boru kaynağının kenarı yakınında yoğunlaşır, böylece tüpün kenarı kaynak sıcaklığına kadar ısıtılır. Direnç bir tel ile bir tüp içinde sürüklenir ve orta konumu nispeten sıkma silindirinin ortasına sabitlenmelidir. Borunun hızlı hareketinden dolayı körük, borunun iç duvarının sürtünme ve aşınma ve yıpranmaya karşı direncinin sık sık değiştirilmesi gerektiğinde.
5. Yara izini temizleyin
Kaynak ve ekstrüzyon yoluyla yapılan kaynak yara izi oluşturacaktır, temizlenmesi gerekir. Temizleme yöntemi, aleti rafa sabitlemek, kaynak borusunun hızlı hareketi, hurda izini kazımaktır. Borunun içindeki çapakların temizlenmesi genellikle mümkün değildir.
S: Petrol ve gaz endüstrisinde Kaynaklı Çelik Borunun avantajları nelerdir?
Özelleştirilebilir: Kaynaklı borunun uzunluğu özel projeye göre özelleştirilebilir ve kaynaklı boru güçlü bir esneklikle farklı şekillerde (spiral, kaynaklı, flanş vb.) bağlanabilir.
Uyarlanabilirlik: Petrol, gaz, ham petrol vb. ne olursa olsun, kaynaklı boru taşıma için kullanılabilir ve kaynaklı borunun üretim hızı nispeten hızlıdır, acil projeler için kaynaklı boru iyi bir seçimdir.